
Kuinka vähentää hylkyasteita, kun käytetään SBS-blokkipolymeeria massatuotannossa?
Korkeat romutusasteetSBS-lohkokopolymeeriJoukkotuotannon kustannukset maksavat todellista rahaa. Jokainen hylätty osa tarkoittaa tuhlaantunutta materiaalia, tuhlatua aikaa ja tuhlatua työtä. Hyvä uutinen on, että jätteet eivät ole satunnaisia — voit hallita niitä.
Jotta voit alentaa hylkäysasteita, tarvitset vakaita raaka-aineita, hallittua sekoituskaavaa ja standardia.tuotantovaiheetUseimmat virheet johtuvat pienestä muutoksesta yhdessä näistä osa-alueista. Löydä ensin heikoin lenkki ja rakenna sitten johdonmukaisuutta koko prosessin läpi.
Tämä kuulostaa yksinkertaiselta, mutta monet tehtaat kamppailevat edelleen sen kanssa. Käydään läpi purkujen todelliset syyt askel askeleelta, jotta näet, missä suurin osa valmistajista menettää hallinnan — ja miten sen saa takaisin.
Mitkä päätekijät aiheuttavat korkeita jätteenmäärää SBS-lohkokopolymeerin prosessoinnissa?
Hukkaan meneminen ei johdu pelkästään yhdestä huonosta erästä. Se kasaantuu pienistä ongelmista koko prosessin aikana, ja useimmat tiimit eivät huomaa sitä ennen kuin tuotanto laskee.
Suurten erityöntekojen aikana esiintyvät korkeat jäännösprosentit johtuvat yleensä useiden tekijöiden yhdistelmästä: raaka-aineen epäjohdonmukaisuudesta, epävakaisista sekoittamisolosuhteista, heikosta prosessinvalvonnasta, laitteiston kulumisesta sekä käyttäjien tapoista. Yksikään yksittäinen syy ei toimi yksin — yhdessä ne moninkertaistavat vianmäärän, mikä on hyvin dokumentoitu tilannepolymeerien prosessointikirjallisuus.
Tekijät, jotka toimivat yhdessä
Muistan viikon, jolloin hylkäysaste nousi yhdessä yössä noin kolmesta prosentista lähes yhdeksään prosenttiin. Samanaikaisesti oli tapahtunut kolme asiaa: toimittaja oli toimittanut hieman erilaista raaka-aineripustaa, sekoittajaa ei oltu huollettu kahden kuukauden ajan ja yövuoro oli jättänyt väliin rutiininomaisen viskositeettitarkastuksen. Yksinään mikään näistä ei olisi aiheuttanut tuota piikkiä. Yhdessä ne kuitenkin aiheuttivat sen.
Yhdessä vaiheessa tapahtuva pieni muutos harvoin aiheuttaa yksinään kriisin. Vaikeudet alkavat, kun useita pieniä muutoksia kasaantuu samanaikaisesti. Kun ruosteongelma ilmenee, tarkastelen viittä eri aluetta eikä koskaan käsittele niitä erillisinä ongelmina:
| Tekijä | Mikä voi mennä pieleen | Tulos on pelissä |
|---|---|---|
| Raaka-aine | Eräkohtainen vaihtelu | Epäjohdonmukainen sulamiskäyttäytyminen |
| Sekoituskaava | Väärä suhde tai ajoitus | Heikot tai epätasaiset osat |
| Käsittelyolosuhteet | Lämpötila- tai painevaihtelu | Kieroutumia, tyhjiöitä, lyhyitä ruiskutuksia |
| Laitteisto | Kuluminen, huono huolto | Vikojen toistuminen |
| Operaattorin harjoittelu | Ohitettuja vaiheita, kiireisiä tarkistuksia | Käytännössä menetetyt varoituksia |
Kun jäljittäisin raepisteen alkuperäiseen syyhyn, se koskettaa lähes aina yhtä aikaa kahta tai useampaa riviä tässä taulukossa. Siksi yhden asian korjaaminen harvoin ratkaisee koko ongelman.
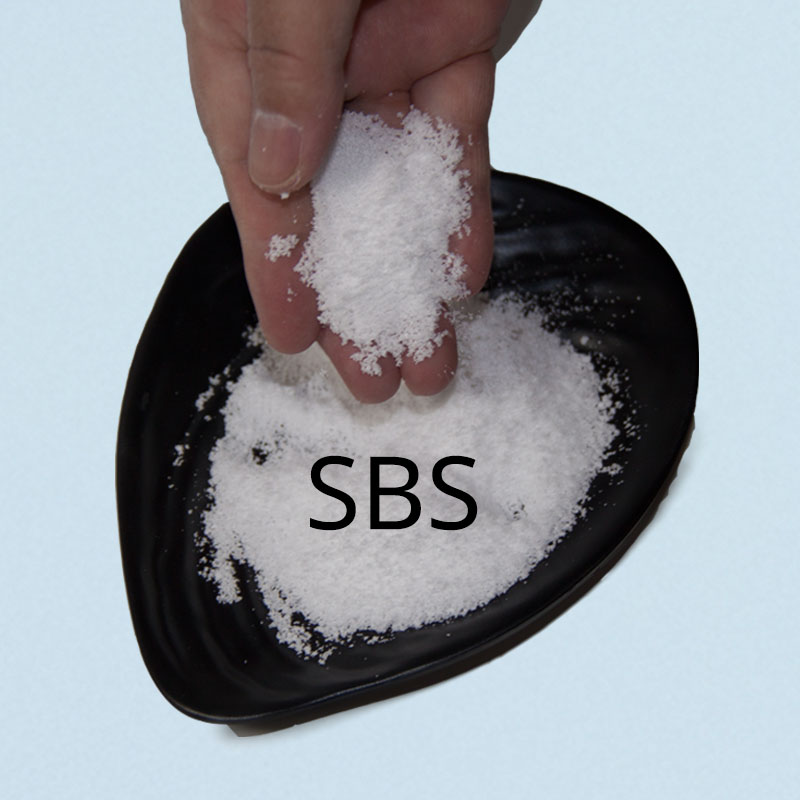
Kuinka säätää sekoituskaavaa viallisten SBS-lohkokopolymeeriosien vähentämiseksi?
Huono kaava ei aina näytä huonolta paperilla. Se paljastaa heikkoutensa vasta, kun linja on käynnissä täydellä nopeudella.
Säädä sekoituskaavaa ainoastaan laboratoriotestien perusteella, vaan käytä todellisia tuotantotietoja. Pienet muutokset suhteessa, sekoitusaikaa tai lämpötilaa voivat muuttaa materiaalin virtauksen ominaisuuksia. Testaa kaavanmuutoksia todellisella tuotannonopeudella — samat sheara- ja käyttöaikaolosuhteet kuin standardissa.polymeerien prosessointimenetelmä— ennen kuin lukitset heidät sisään.
Miksi laboratorion menestys ei takaa linjan menestystä
Sekoittamisen tasaisuus on se, mistä monet ongelmat alkavat. Kun valmistetta ei ole tiukasti valvottu, pienet muutokset ainesosien suhteissa tai sekoitusaikaa voivat muuttaa materiaalin käyttäytymistä prosessointivaiheessa — kaava, joka näyttää täydelliseltä pienessä testierässä, voi silti epäonnistua, kun se siirrytään täysin tuotannonopeuteen.
| Testausvaihe | Mitä tarkistan | Miksi se on tärkeää |
|---|---|---|
| Laboratoriotilaus | Perusmateriaalin käyttäytyminen | Vahvistaa, että kaava on toimiva. |
| Kokeellinen käyttö | Käyttäytyminen todellisella nopeudella | Paljastaa piilotetut virtausongelmat |
| Täysi tuotanto | Johdonmukaisuutta tuntien ajan | Vahvistaa pitkän ajan vakautta |
Koeajon väliin jättäminen on yleisin virhe, jonka näen. Se tuntuu nopeammalta, mutta maksaa useimmiten enemmän aikaa myöhemmin.
Voiko raaka-aineen laadun valinta vaikuttaa SBS-blokkipolymeerituotteiden hylkäysasteeseen?
Materiaali voi näyttää tiedotuslomakkeella oikealta, mutta aiheuttaa silti ongelmia tuotantolinjalla. Tämä ero paperin ja käytännön välillä yllättää monia tiimejä.
Kyllä — laadun valinta voi suoraan vaikuttaa hylkäämisasteeseen. Pienissä kokeissa hyvin toimiva laatu saattaa osoittaa epäjohdonmukaisuutta suuremmassa volyymissa, koska todellinen lohkokopolymeeriMorfologia ja faasisyttävyysSe paljastaa itsensä täysin vasta tuotanto-olosuhteissa. Valitsemalla prosessiisi sopivan laadun, ei vain määrityslistasi mukaisen, vähennät tarpeettomia vaihteluja.
Sovita arvo laatuun prosessin mukaan, ei vain vaatimustenmukaisuuteen
Muutama vuosi sitten yksi työpaikkani kanssa yhteistyötä tekevä tehdas siirtyi halvempaan laatuun kustannusten leikkaamiseksi. Pienissä kokeiluissa asia näytti hyvältä; kun tuotantoa laajennettiin täysmittaiseksi, palautusaste nousi jo kahdessa viikossa, ja ongelmasta päästiin takaisin kyseiseen vaihtoon lähes kuukaudessa. Palattuaan alkuperäiseen laatuun palautusaste palautui normaaliksi muutamassa päivässä.
Siksi en luota pelkästään tietolehtiin — tutkin myös, miten laatu käyttäytyy juuri siinä prosessissa, jossa se tulee toimimaan. Valmistajat, jotka vähentävät tarpeetonta vaihtelua, jakavat yhden tapaamisen: he valitsevat materiaaleja, jotka toimivat luotettavasti heidän nykyisessä prosessissaan, sen sijaan että jahtaisivat paperilla parhaita lukuja.
Kuinka standardisoida tuotanto- ja käyttötoimintoja vähentämään SBS-lohkokopolymeerijätettä pitkän aikavälin valmistuksessa?
Pitkän ajan valmistus kannattaa johdonmukaisuutta enemmän kuin yksittäinen korjaus. Ilman standardia jokainen vuoro voi hiljalleen ajautua eri suuntaan.
Tuotanto-ominaisuuksien standardointi vähentää jätettä pitämällä prosessivaiheet, parametrit ja materiaalien käsittelyn samana kaikilla vuoroilla. Selkeät menettelytavat ja säännöllinen valvonta — samat periaatteet, jotka ovat taustallatilastollinen prosessinvalvonta— vähentää pieniä vaihteluja, jotka ajan myötä kasvavat jätteeksi. Standardien tulisi edelleen sallia säätö, mutta vakaa lähtöpiste.
Toistettavan perustan rakentaminen
Standardointi ei tarkoita, että prosessia ei koskaan tarvitsisi säätää — se tarkoittaa, että säädöt tehdään hallitusta ja toistettavasta pohjasta eikä arvailun varassa. Kun jokainen vaihto noudattaa samoja vaiheita, on paljon helpompaa tunnistaa oikea syy raapalepiikille, koska samanaikaisesti muuttuvia tekijöitä on vähemmän.
| Alue | Ilman standarditoimintoja | Vakiotoiminnan avulla |
|---|---|---|
| Käden vaihto | Epäjohdonmukaiset huomautukset | Selkeä, toistettava muistilista |
| Parametrien asetukset | Muistin mukaan säädetty | Dokumentoitu ja lukittu |
| Materiaalin käsittely | Eri operaattorin mukaan | Kiinteä menettely kaikille |
| Ongelman jäljittäminen | On vaikea eristää syytä | Helpompi, vähemmän muuttujia |
InSBS-lohkokopolymeeriMassatuotanto ja alhaisemmat jätteen määrät johtuvat yleensä paremmasta prosessinvalvonnasta, ei pelkästään materiaalin vaihtamisesta. Tavoitteena on selvittää, mistä poikkeavuus alkaa — tämä auttaa yhdistämään raaka-aineet, valmistusohjeen, prosessoinnin ja päivittäiset toiminnot entistä tehokkaammin.
Johtopäätös
Alhaisemmat jäännösprosentit johtuvat prosessin hallinnasta, ei pelkästään materiaalimuutoksista. Korjaa heikoin lenkki ja standardoi sitten koko järjestelmä. Yudahangilla työskentelemme päivittäin valmistajien kanssa yhdistämään raaka-aineet, reseptuurit ja prosessit yhdeksi vakaaan järjestelmän.
Viitteet
- Holden, G., Kricheldorf, H. R., ja Quirk, R. P. (toim.).Termoplastiset elastomerit: Blokkikopolymeerien käsikirja. Hanser Publishers.
- Morton-Jones, D. H.Polymeerien prosessointi. Springer Science & Business Media.
- White, J. L., ja Potente, H.Insinööritaito kumilla: Kuinka suunnitella kumikomponentteja. Hanser Publishers.
- Montgomery, D. C.Tilastollisen laadunhallinnan johdanto. Wiley.
- Juran, J. M., ja Godfrey, A. B. (toim.).Juranin laatukäsikirja. McGraw-Hill.
- Kirk-Othmerin kemian tekniikan tietosanakirja: Polymeerien prosessointi ja elastomeerimateriaalit. Wiley.